 2000 TL üzeri ücretsiz kargo
 14 gün içinde iade değişim
Distr. Garantili
Fixx3D Garantili







 2000 TL üzeri ücretsiz kargo
14 gün içinde iade değişim
Creality Hi Ekstrüder Motoru 42-26, Creality Hi yazıcının direct-drive ekstrüzyon sisteminde filamentin hotend’e doğru hassas ve kararlı şekilde beslenmesini sağlayan orijinal step motor yedek parçasıdır. Önceden takılı helisel tahrik dişlisi, kompakt 42 × 26 mm gövde yapısı ve 1.8° step açısıyla yüksek hızlı baskılarda dengeli filament akışı, daha tutarlı katmanlar ve güvenilir ekstrüzyon performansı hedefler.


Creality Hi ekstrüder motoru, ekstrüder içindeki dişli sistemi döndürerek filamentin nozzle tarafına ilerlemesini sağlar. Motorun sağlıklı çalışması; akış stabilitesi, katman tutarlılığı, hızlı baskı sırasında filament besleme kararlılığı ve otomatik filament değişim süreçleri için kritik öneme sahiptir.
Önceden takılı helisel dişli, ekstrüder mekanizmasıyla verimli temas sağlayarak filamentin ilerlemesini destekler.
1.8° step açısı, mikro adım kontrolüyle daha hassas filament dozajı için uygun motor yapısı sunar.
Kısa gövde yapısı, toolhead üzerindeki kütleyi düşük tutmaya ve hızlı hareketlerde dengeyi korumaya yardımcı olur.
Creality Hi, filament besleme sistemini toolhead üzerinde konumlandıran yüksek entegrasyonlu direct-drive mimariye sahiptir. Ekstrüder motoru, bu hareketli yapının içinde çalıştığı için kompaktlık ve doğru kablo yönü önemlidir.
42-26 motor formu, 42 mm yüz ölçüsü ve 26 mm gövde uzunluğunu ifade eder. Bu kısa gövde, baskı kafasında gereksiz ağırlığı azaltmaya ve yüksek hızda daha stabil hareket sağlamaya yardımcı olur.
Motor değişiminde kablonun sol tarafta konumlandırılması gerekir. Bu yön, kablonun ekstrüder kartına doğru düzgün yönlendirilmesi ve kasa içinde sıkışmaması için önemlidir.


Motor üzerinde pre-installed / press-fit helisel tahrik dişlisi bulunur. Bu dişli, ekstrüderin çift dişli filament besleme yapısıyla çalışarak filamentin kararlı şekilde ilerlemesini sağlar.
Motor arızası, dişli hasarı, kablo bağlantı problemi veya tahrik kaybı yaşandığında filament beslemesi durabilir, motor skip sesi oluşabilir veya baskıda eksik akış görülebilir.
Motor değişiminde dişli yönü, kablo konumu ve ekstrüder gövdesine sabitleyen iki vida doğru yerleşmelidir.
Creality Wiki parça listesinde bu motor “Creality Hi Extrusion Motor” ve “Extruder stepper motor_42-26” açıklamasıyla 3204120242 kodu altında geçer.
3DPrima ürün bilgisinde ürün “Creality Hi Extruder Motor”, item ID 31986, variation ID 16158 ve manufacturer no 3204120242 olarak listelenir.
Bazı perakende kaynaklarda Creality Hi ve Hi Combo uyumluluğu birlikte geçer. Stok kartı açarken fiziksel parça kodu, motor formu ve yazıcı modeli kontrol edilmelidir.

Creality Hi Extruder Motor, ekstrüder dişli mekanizmasını döndüren step motordur. Komple Extrusion Kit; motor, dişli grubu, filament yolu, sensör ve gövde parçaları gibi daha geniş mekanik yapıyı ifade eder.
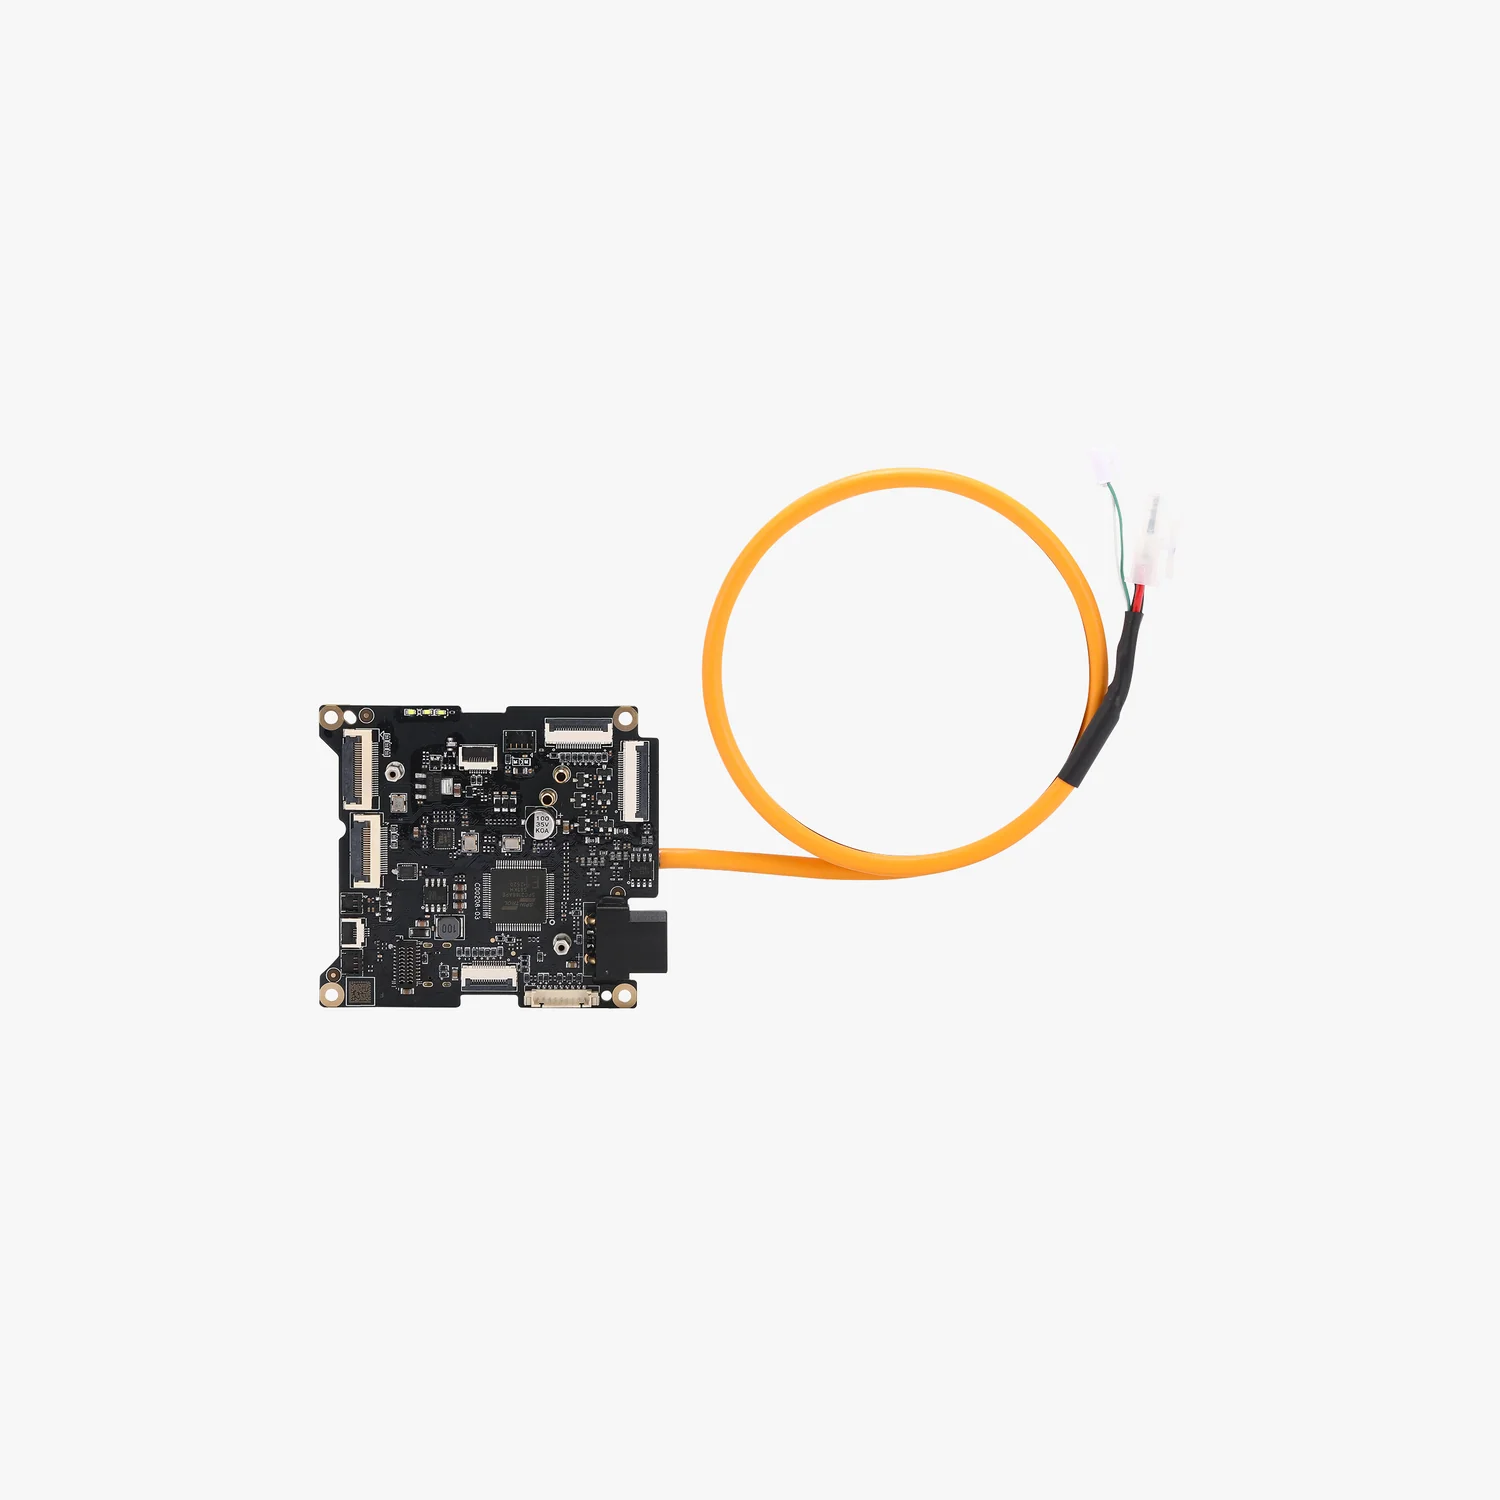
Hotend Adapter Board / Nozzle Plate ise elektronik PCB kartıdır ve hotend / fan / sensör bağlantılarını toplar. Bu nedenle motor, ekstrüder kit ve toolhead board farklı parçalardır.
Motor dönmüyor, skip yapıyor veya aşırı ısınıyorsa motor ve kablo kontrol edilir. Dişli / filament yolu kırıldıysa ekstrüder kit; bağlantı portu veya kart arızası varsa board tarafı incelenmelidir.
Ekstrüder motoru arızalandığında filament hotend’e düzenli ilerlemez. Bu durum eksik akış, katman boşluğu, motor skip / tıkırtı sesi, filament öğütme, load / unload başarısızlığı veya tamamen duran ekstrüder olarak görülebilir. Sorun motor, motor kablosu, ekstrüder board konnektörü veya mekanik filament sıkışması kaynaklı olabilir.
Extrude komutu verildiğinde dişli hareket etmiyorsa motor ve konnektör bağlantısı kontrol edilmelidir.
Motor atlama yapıyorsa nozzle tıkanıklığı, filament sıkışması, dişli hasarı veya motor problemi olabilir.
Katman boşluğu, zayıf duvar veya under-extrusion varsa motor ve filament yolu birlikte incelenmelidir.
CFS / çok renkli baskıda sık filament değişimi motor ve ekstrüder sistemine daha fazla yük bindirir.
Değişim için 2 mm alyan, 2.5 mm alyan ve hassas cımbız önerilir. Konnektörlerde güçlü sarı yapıştırıcı bulunabilir; konnektör zorlanırsa kablo veya ekstrüder board zarar görebilir.
Servis rehberinde önce Front Tool Head Cover çıkarılır, ardından Extruder Indicator Wheel ve Extruder Motor Cover sökülür. Filament Cutter Cable, Extruder Motor Cable ve Filament Sensor Cable ayrılır; ekstrüder montaj vidaları sökülerek ekstrüder dışarı kaydırılır.
Motoru ekstrüdere sabitleyen 2 vida sökülür, yeni motor aynı vidalarla takılır. Montajda motor kablosunun sol tarafta kalması gerekir. Sonrasında PTFE tube, kablolar, motor kapağı, indicator wheel ve ön kapak tekrar takılır; cihaz açılıp self-test / calibration çalıştırılır.
Yeni motor takılırken motor kablosunun sol tarafa bakması, kablonun ekstrüder board’a doğru düzgün yönlendirilmesini sağlar. Ekstrüder yerine oturtulurken filament cutter arm açık durumda olmalı, PTFE tube coupler içine tam girmeli ve kablolar kendi kanallarında sıkışmadan yerleşmelidir.
Motor kablosu sol tarafta kalmalı ve ekstrüder board’a doğru rahat ulaşmalıdır.
Motor ekstrüdere 2 vida ile sabitlenir; vida dişleri zorlanmadan sıkılmalıdır.
PTFE tube coupler içine tam oturmalı, boşluk veya eğrilik bırakılmamalıdır.
Filament sensor, cutter ve motor kabloları kendi yuvalarında sıkışmadan düzenlenmelidir.
Montaj tamamlandıktan sonra cihaz açılmalı, self-test / calibration süreci çalıştırılmalı ve ardından kısa filament yükleme / extrude testi yapılmalıdır. Motor dişlisinin düzgün döndüğü, filamentin öğütülmeden ilerlediği ve ekstrüderden anormal ses gelmediği kontrol edilmelidir.
Yazıcı açıldıktan sonra self-test / calibration süreci hata vermeden tamamlanmalıdır.
Nozzle uygun sıcaklığa getirildikten sonra kısa extrusion testi yapılmalıdır.